

更新时间:2026-11-15 01:43:10 ip归属地:丽水,天气:小雨,温度:17-20 浏览次数:3 公司名称: 龙丽金属材料(丽水市分公司)
| 产品参数 | |
|---|---|
| 产品价格 | 43 |
| 发货期限 | 电议 |
| 供货总量 | 电议 |
| 运费说明 | 电议 |
| 无缝钢管 | 国标 |
| 无缝钢管 | 国标 |
| 范围 | 精密无缝钢管钻铤无缝钢管供应范围覆盖浙江省、杭州市、宁波市、温州市、台州市、金华市、湖州市、绍兴市、舟山市、嘉兴市、衢州市、丽水市 莲都区、青田县、缙云县、遂昌县、松阳县、云和县、庆元县、龙泉市等区域。 |


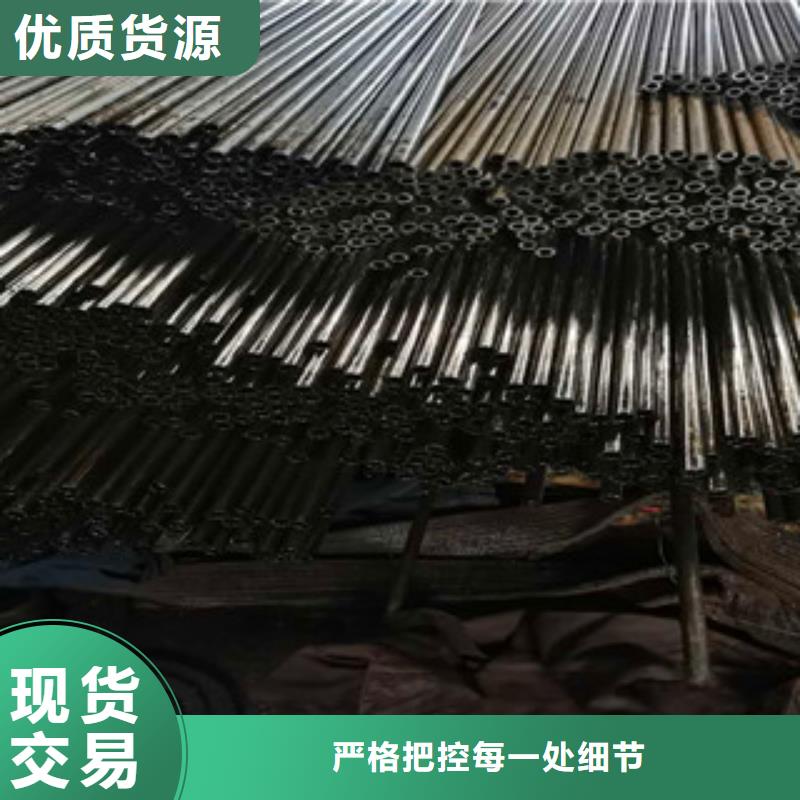

对于未来,龙丽金属材料(丽水市分公司)将不断在研发和制造 丽水本地高压锅炉无缝钢管、丽水就近天然气无缝钢管、浙江丽水本地316L无缝钢管中探索新工艺和新材料,倡导低能耗高品质,绿色环保的生活理念,使我们的 丽水本地附近内抛光无缝钢管、丽水就近外螺纹无缝钢管产品在每个用户手中发光发热。

精密钢管挤压工艺参数
包括挤压温度、挤压速度和挤压比。挤压温度随合金不同而异。各种金属和合金管材的挤压温度列于表1。挤压速度取决于合金种类、 塑性温度范围、产品表面质量、组织和性能、形状和规格、锭坯种类和状态、挤压方法、变形程度、工具允许的压力、挤压机能力等。各种金属和合金管材的金属流出速度列于表2。
管材生产的挤压比一般都在较宽的范围内变化,主要取决于挤压机能力、挤压筒大小和合金种类等因素。厚壁铝合金管的挤压比应大于8,但不宜过大,以保证所需的性能。采用焊合法挤压时,挤压比应大于25。紫铜管的挤压比为250左右;a黄铜的为60~300, β黄铜和(α+β)黄铜的可达到700左右;青铜的挤压比为50~100;白铜的挤压比大致为80。钛及钛合金管材的 挤压比为100。


精密钢管生产方式:
4)超声波振动拔管。
(5)卷筒拔管。
(6)管材温拔。
(7)管材旋转模冷拔。
(8)反拉力拔管。
(9)扭转拔管,即在拉拔的同时使管子产生扭转的拔制过程。拔后的管子平直度好,可以省略矫直工序。拔制过程如图8所示。管料1拔制时通过置于中心架2上的椭圆模3(用于防止管子转动)和工作模4。借助于拔管小车6上的夹头5的旋转对出变形区后的管子施加扭矩,使它产生扭转,管子因扭转而防止了弯曲。

精密钢管:综合分类
(1)普通钢
a.碳素结构钢:(a) Q195;(b) Q215(A、B);(c) Q235(A、B、C);(d) Q255(A、B);(e) Q275。
b.低合金结构钢
c.特定用途的普通结构钢
(2)优质钢(包括高级优质钢)
a.钢材结构钢:(a)优质碳素结构钢;(b)合金结构钢;(c)弹簧钢;(d)易切钢;(e)轴承钢;(f)特定用途优质结构钢。
b.工具钢:(a)碳素工具钢;(b)合金工具钢;(c)高速工具钢。
c.特殊性能钢:(a)不锈耐酸钢;(b)耐热钢;(c)电热合金钢;(d)电工用钢;(e)高锰耐磨钢。
7、按冶炼方法分类
(1) 按炉种分
a.平炉钢:(a)酸性平炉钢;(b)碱性平炉钢。
b.转炉钢:(a)酸性转炉钢;(b)碱性转炉钢。或 (a)底吹转炉钢;(b)侧吹转炉钢;(c)顶吹转炉钢。
c. 电炉钢:(a)电弧炉钢;(b)电渣炉钢;(c)感应炉钢;(d)真空自耗炉钢;(e)电子束炉钢。
(2)钢材按脱氧程度和浇注制度分
a.沸腾钢;b.半镇静钢;c.镇静钢;d.特殊镇静钢。

用斜轧方式进行的毛管轧制工艺。斜轧延伸分二辊斜轧延伸和三辊斜轧延伸两类。主要在阿塞尔(Assel)和特朗斯瓦尔(Transval)三辊轧机以及狄舍尔(Diescher)和改进型狄舍尔(Accu-Roll)二辊轧机(见图)上进行。斜轧延伸所以获得发展是因为它具有独特的优点,如轧出的管子尺寸精度很高,设备和工艺过程简单,能靠分散变形的积累而获得大变形量等。
在阿塞尔轧机上进行的斜轧延伸主要用于轧制高n精度的厚壁管(D/S≥11~12),生产薄壁管则比较困难,原因是:由于变形孔型由3个轧辊构成,密闭性差,轧制薄壁管尾端时容易出现尾三角。为了能在三辊延伸机上轧制薄壁管,发明了在轧制过程中可以回转轧机牌坊的特朗斯瓦尔轧机。轧制尾端时利用回转牌坊迅速将前进角(轧辊轴线与轧制线问夹角)减小,一方面降低轧制速度,另一方面放大轧辊脊部内接圆直径,使尾端壁厚增加,提高管子稳定性,防止出现尾三角。也可在轧制即将结束时采取快开辊方式增加管端壁厚。采取这些措施后D/S可达30,小壁厚为2.5mm,但缺点是尾端切头量增加。为此又发明了在线外预先减小毛管尾端壁厚后再进行毛管延伸的方法,这样既防止了尾三角出现,又减少了切尾端长度。
在狄舍尔轧机上的斜轧延伸时,由两个主动旋转的导盘作为导向工具,与长芯棒和桶形轧辊一起构成变形区。导盘圆周速度大于管子轴向运动速度,导盘给予金属轴向拉力,有利于轧制薄壁管。改进型狄舍尔轧机使用锥形轧辊和限动芯棒,由于轧辊轴向速度与轧件速度相一致,金属变形更为合理。此外,中国北京科技大学研制成功一种拉力芯棒斜轧延伸机,轧管时芯棒轴向运动速度大于管材轴向运动速度,通过芯棒给予管材轴向拉力和用导板密封变形区可轧制内表面粗糙度低的薄壁管。